-
شیشه ای که به مخازن فولادی تبدیل شده است (896)
-
مخازن فولاد ضد زنگ (434)
-
مخازن اپوکسی با اتصال فیوژن (652)
-
مخازن فولادی گالوانیزه (321)
-
سقف های گنبد آلومینیومی (1336)
-
مخازن آب فاضلاب (280)
-
مخازن فولادی جوشیده (457)
-
مخازن تحت فشار (396)
-
هاضم بی هوازی (202)
-
مخازن آب صنعتی (349)
-
مخازن فولادی شیشه ای (180)
-
مخازن فولادی (389)
-
مخزن ذخیره لجن (115)
-
مخزن ذخیره بیوگاز (173)
-
مخازن مخزن لیچات (133)
-
مخازن آب کشاورزی (179)
-
مخزن آب آتش (166)
-
مخازن غلات (146)
-
پروژه های بیوگاز (424)
-
پروژه های تصفیه فاضلاب (1702)
-
سقف دو لایه ای (223)
|
مخزن فشار استخراج چیست؟ طراحی، اصول و کاربردها
| محل منبع: | چین |
| نام تجاری: | Center Enamel |
| گواهی: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| مقدار حداقل تعداد سفارش: | 1 ست |
| قیمت: | 2000 |
| زمان تحویل: | 2 ماه |
| شرایط پرداخت: | L/C، T/T |
| قابلیت ارائه: | 200 مجموعه در روز |
|
جزئیات اطلاعات |
|||
توضیحات محصول
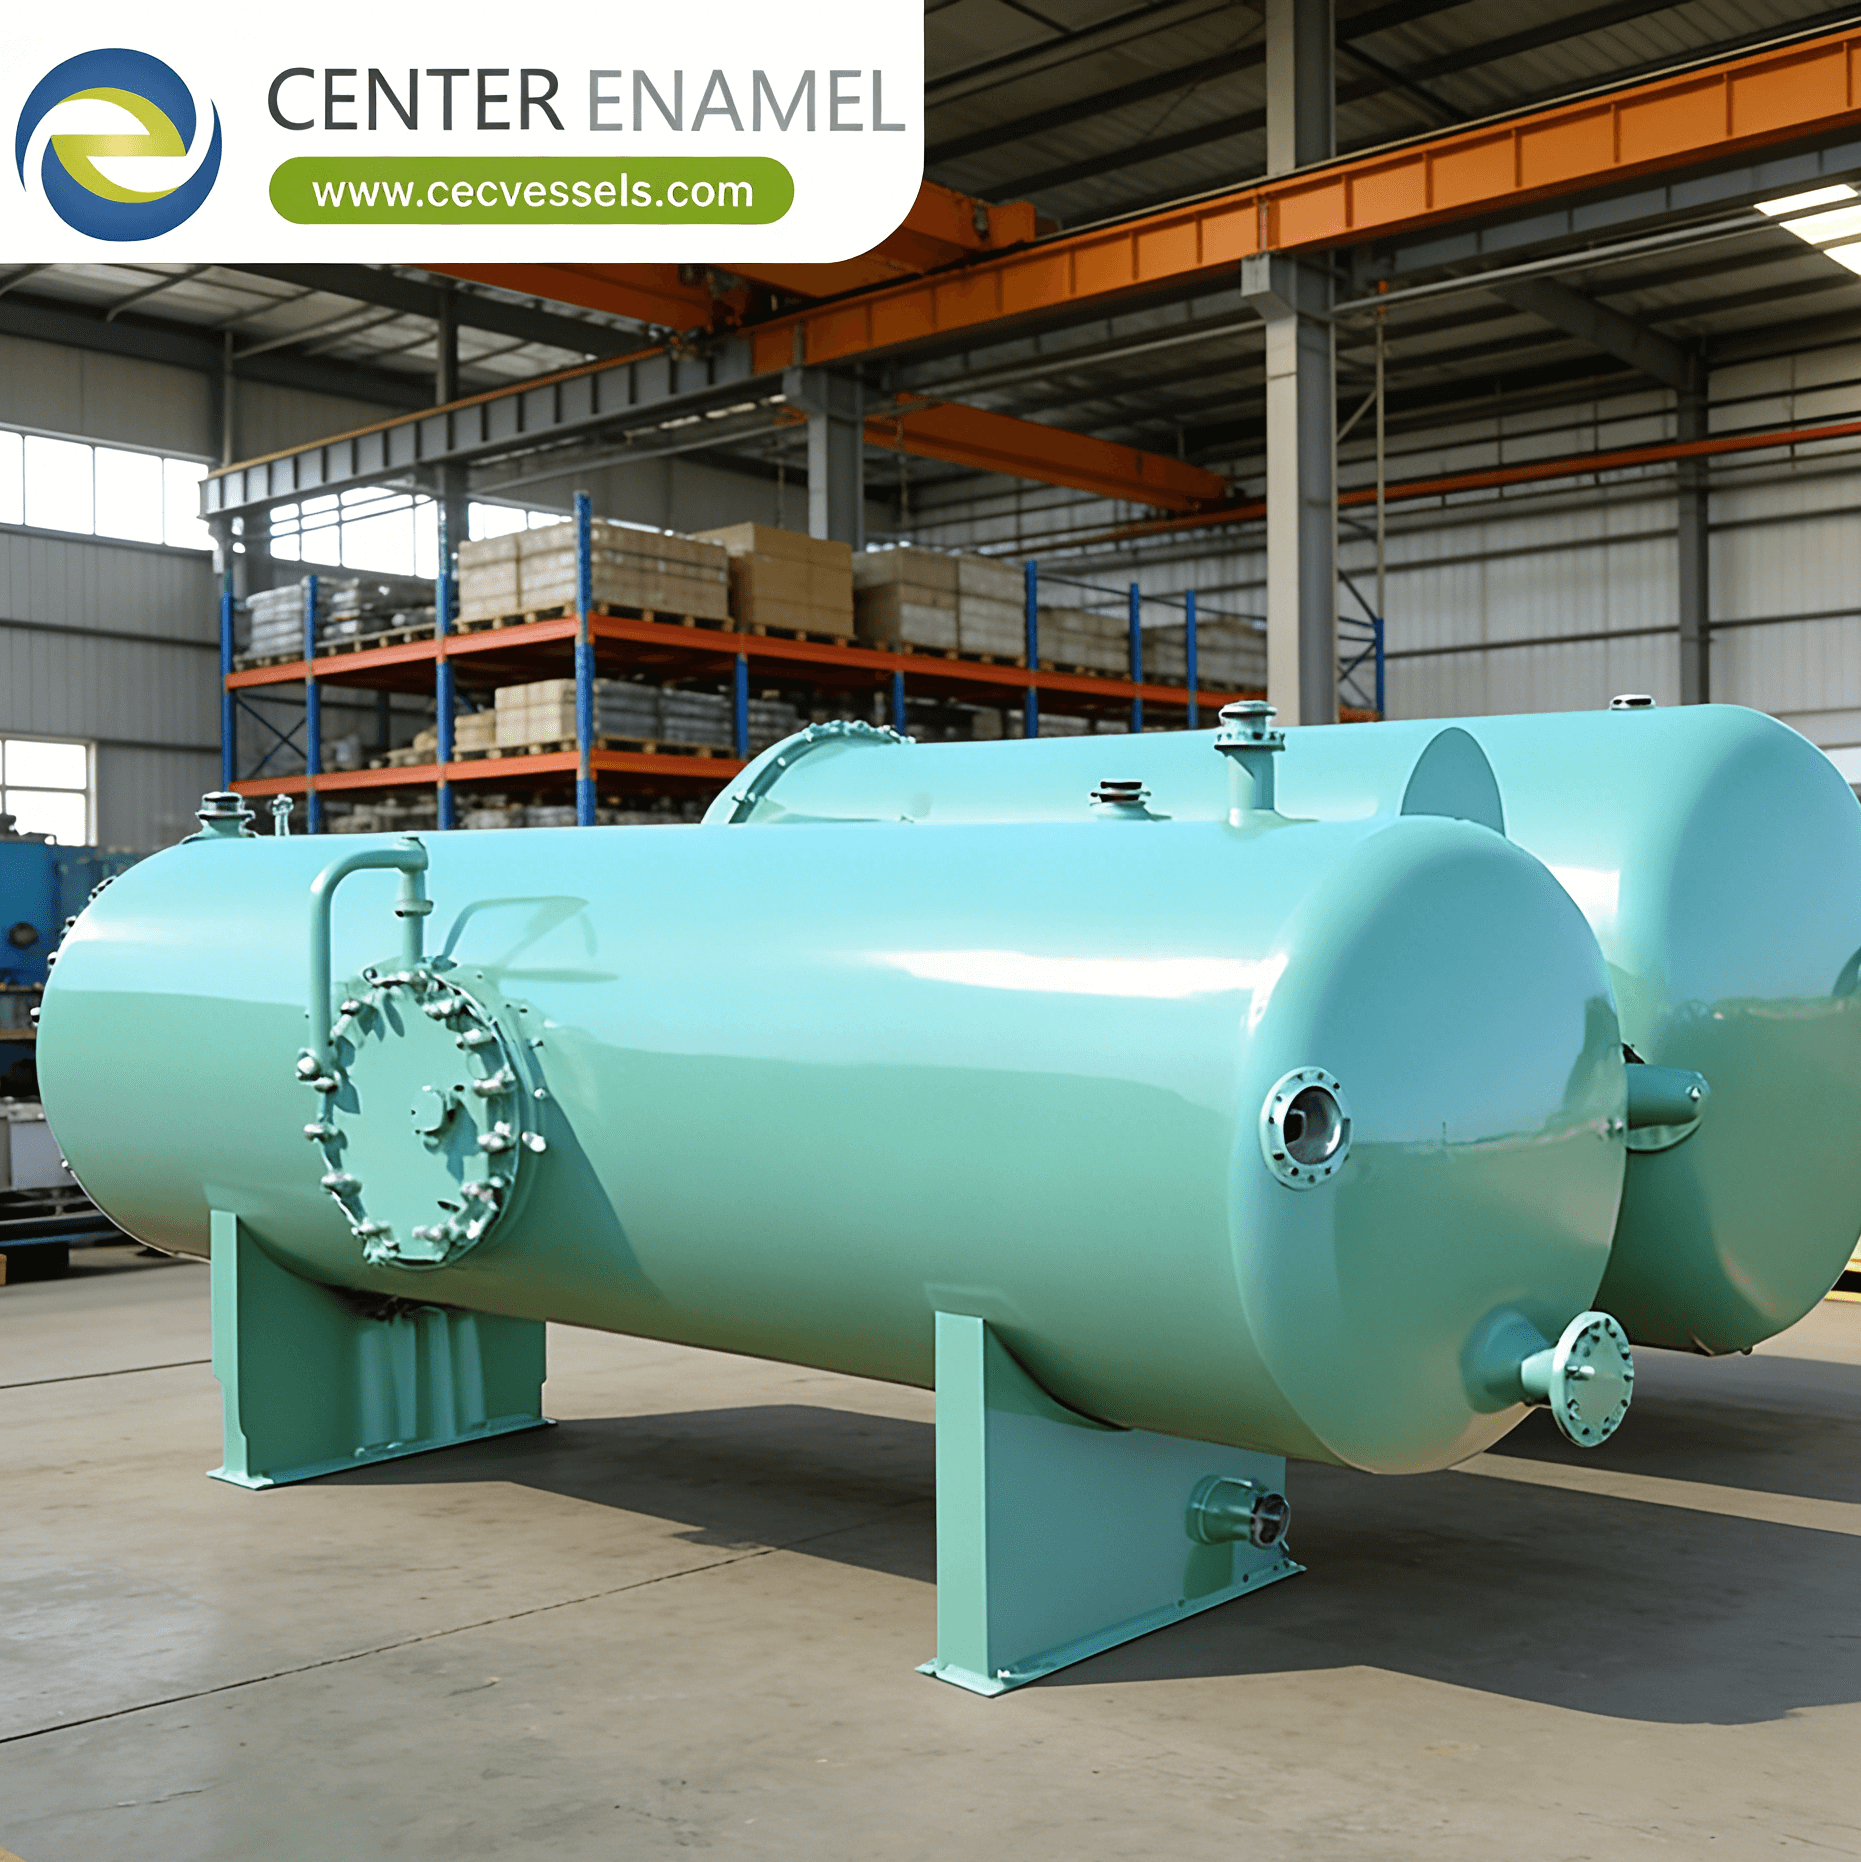
پاسخ به سوال اصلی:مخزن فشار استخراج چیست و چگونه استخراج حلال یا سیال فوق بحرانی را تحت فشار کنترل شده انجام می دهد؟مخزن فشار استخراج یک ظرف با درجه بندی فشار مطابق با ASME بخش VIII است که امکان انتقال مواد حل شونده هدف را از یک خوراک جامد یا مایع به یک فاز حلال با دستکاری فشار، دما و مساحت تماس سطحی فراهم می کند. مخازن استخراج CO2 فوق بحرانی در بالای نقطه بحرانی (31.1 درجه سانتیگراد و 7.38 مگاپاسکال) عمل می کنند که در آن چگالی حلال به مایع نزدیک می شود در حالی که پراکندگی شبیه گاز را حفظ می کند. مخازن استخراج مایع-مایع از میکسر-ستلرها یا ستون های پالس دار در فشار 0.1-4 مگاپاسکال برای دستیابی به ضرایب توزیع (Kd) 5-500 برای بازیابی کارآمد مواد حل شونده استفاده می کنند.
1. اصول عملیاتی اصلی مخازن فشار استخراجراندمان استخراج حاصل در یک مخزن فشار به تعادل ترمودینامیکی بین فازها، سینتیک انتقال جرم سطحی و شرایط هیدرودینامیکی که تشکیل و ادغام قطرات را کنترل می کنند، بستگی دارد.
- **تعادل توزیع ترمودینامیکی:**نیروی محرکه اصلی برای استخراج ضریب توزیع Kd = Csolute,extract / Csolute,raffinate است که توسط قانون توزیع نرنست اداره می شود. برای سیستم های CO2 فوق بحرانی، چگالی حلال - و در نتیجه قدرت انحلال - مستقیماً توسط فشار کنترل می شود: بالاتر از 7.38 مگاپاسکال در 31.1 درجه سانتیگراد، CO2 وارد منطقه فوق بحرانی می شود که در آن تغییرات کوچک فشار (به عنوان مثال، از 10 تا 30 مگاپاسکال) می تواند حلالیت را به اندازه یک مرتبه بزرگی افزایش دهد. ضریب انتخابی α = Kd,A / Kd,B راندمان جداسازی بین ترکیبات هدف و غیر هدف را تعیین می کند.
- **سینتیک انتقال جرم سطحی:**نرخ انتقال ماده حل شونده توسط تئوری دو لایه کنترل می شود: N = kLa·(C* - Cb)، که در آن kLa ضریب انتقال جرم حجمی است (معمولاً 0.01-0.1 s⁻¹ برای سیستم های مایع-مایع)، C* غلظت تعادلی در سطح مشترک و Cb غلظت حجمی است. عدد وبر (We) = ρ·v²·d/σ شکست قطرات را در مخازن میکسر-ستلر مشخص می کند؛ حفظ We > 6 پراکندگی به قطرات با قطر 0.5-3 میلی متر را برای مساحت سطحی بهینه تضمین می کند. در استخراج فوق بحرانی، پراکندگی 10⁻⁷ سانتیمتر مربع بر ثانیه (10-100 برابر حلال های مایع) نفوذ درون ذره ای را تسریع می کند.
- **جداسازی فاز کنترل شده با فشار:**در استخراج سیال فوق بحرانی، کاهش فشار در یک مخزن جداکننده (از فشار استخراج به 3-5 مگاپاسکال) باعث تبخیر CO2 می شود، قدرت حلال آن را کاهش می دهد و ماده حل شونده استخراج شده را رسوب می دهد. این رویکرد نوسان فشار نیاز به دفع حرارتی را از بین می برد و ترکیبات حساس به حرارت مانند روغن های ضروری (که در دمای بالای 60 درجه سانتیگراد تجزیه می شوند) و داروها را حفظ می کند. اصل مارکت (رابطه P-T در امتداد پاکت فاز) طراحی جداکننده های چند مرحله ای را هدایت می کند.
مخازن فشار استخراج صنعتی با الگوی تماس بین فازهای خوراک و حلال پیکربندی می شوند. سه طرح اصلی بر کاربردهای دارویی، غذایی و شیمیایی غالب هستند:
- **مخازن استخراج CO2 فوق بحرانی:**این مخازن ASME با فشار بالا (طراحی 7.4-48 مگاپاسکال، عملیاتی 40-80 درجه سانتیگراد) عصاره های گیاهی، دارویی و مواد غذایی را با استفاده از CO2 فوق بحرانی به عنوان حلال قابل تنظیم استخراج می کنند. حجم مخازن از 50 لیتر (آزمایشی) تا 5000 لیتر (صنعتی) متغیر است و راندمان استخراج 90-98% را در بچ های 2-4 ساعته به دست می آورد. سبدهای داخلی مواد خوراک جامد را نگه می دارند؛ خوراک های مایع از ستون های پر شده با بسته بندی ساختاریافته استفاده می کنند. اصل مارکت طراحی جداکننده را برای رسوب گذاری نوسان فشار مواد حل شونده استخراج شده هدایت می کند.
- **مخازن استخراج میکسر-ستلر:**این مخازن فشار افقی یا عمودی (طراحی 0.1-4 مگاپاسکال) یک محفظه اختلاط را با یک منطقه ته نشینی گرانشی در یک پوسته واحد با کد ASME ترکیب می کنند. پروانه های توربین راشتون (6 پره، D/T = 0.33-0.5) در سرعت های 200-600 دور در دقیقه فاز حلال را به قطرات 0.5-3 میلی متری پراکنده می کنند و مقادیر kLa برابر با 0.02-0.08 s⁻¹ را به دست می آورند. زمان ماند ته نشینی 15-30 دقیقه اجازه ادغام فاز را می دهد. آبشارهای چند مرحله ای از 3-10 واحد میکسر-ستلر به استخراج 99%+ با ضرایب توزیع Kd > 10 دست می یابند.
- **مخازن استخراج ستون پالس دار:**این ستون های فشار عمودی بلند (0.5-3 مگاپاسکال، H/D = 8-15) از پشته های صفحه متناوب یا پالس هوا (فرکانس 1-3 هرتز، دامنه 6-25 میلی متر) برای ایجاد پراکندگی قطرات کنترل شده بدون همزن مکانیکی استفاده می کنند. انرژی پالس ورودی عدد وبر را در محدوده بهینه برای شکست قطرات حفظ می کند. ظرفیت های تولید 5-100 متر مکعب بر ساعت با ستون های صفحه غربالی با 20% مساحت باز و فاصله صفحه 50-100 میلی متر به دست می آید که برای پردازش سوخت هسته ای و جداسازی عناصر خاکی کمیاب مناسب است.
نوع مخزن |
مکانیزم استخراج |
فشار عملیاتی |
راندمان |
مخزن CO2 فوق بحرانی |
حلال فوق بحرانی با چگالی قابل تنظیم |
7.4-48 مگاپاسکال (40-80 درجه سانتیگراد) |
90-98% (بچ 2-4 ساعته) |
مخزن میکسر-ستلر |
تماس L-L پراکنده شده با توربین |
0.1-4 مگاپاسکال |
99%+ (آبشار 3-10 مرحله ای) |
مخزن ستون پالس دار |
پراکندگی قطرات پالس شده |
0.5-3 مگاپاسکال (1-3 هرتز) |
95-99% (H/D 8-15) |
پاسخ: CO2 فوق بحرانی قدرت حلال قابل تنظیم را از طریق تنظیم فشار، عملکرد غیر قابل اشتعال (بدون خطرات بخار آلی)، باقی مانده حلال صفر در محصول استخراج شده (CO2 در هنگام کاهش فشار کاملاً تبخیر می شود) و دماهای عملیاتی ملایم (31.1-80 درجه سانتیگراد) که ترکیبات حساس به حرارت را حفظ می کند، ارائه می دهد. این خواص آن را به حلال ترجیحی برای استخراج مواد غذایی، دارویی و آرایشی تبدیل می کند که در آن باقی مانده حلال های آلی تحت محدودیت های ICH Q3C تنظیم می شوند.
س: ضریب توزیع چیست و چرا برای طراحی مخزن استخراج اهمیت دارد؟پاسخ: ضریب توزیع Kd = C(فاز استخراج) / C(فاز رافینات) میزان قوی بودن یک ماده حل شونده را در فاز حلال نشان می دهد. Kd > 10 استخراج مطلوب را نشان می دهد و به مراحل تعادلی کمتری نیاز دارد. انتخابی بودن α = Kd(هدف)/Kd(ناخالصی) اختصاصیت جداسازی را تعیین می کند. طراحان مخزن از Kd برای محاسبه تعداد مراحل نظری از طریق معادله کرمزر استفاده می کنند و مستقیماً اندازه آبشار میکسر-ستلر یا ارتفاع ستون را تعیین می کنند.
س: چگونه ادغام فاز در مخازن استخراج میکسر-ستلر مدیریت می شود؟پاسخ: ادغام در بخش ته نشینی با حفظ زمان ماند 15-30 دقیقه، فراهم کردن یک منطقه آرام با عدد رینولدز < 200 (جریان آرام) و نصب صفحات ادغام کننده یا پدهای توری که فرکانس برخورد قطرات را افزایش می دهد، ترویج می شود. سطح رابط توسط یک فرستنده سطح (LT) که شیر خروجی فاز سنگین را تنظیم می کند، کنترل می شود. در سیستم هایی که مستعد تشکیل امولسیون هستند، می توان از دوز ضد امولسیون یا ادغام الکترواستاتیکی استفاده کرد.س: چه اقدامات ایمنی برای مخازن استخراج CO2 فوق بحرانی مورد نیاز است؟
پاسخ: مخازن CO2 فوق بحرانی که برای فشار 48 مگاپاسکال طراحی شده اند، نیاز به گواهینامه ASME Section VIII Division 1 یا Division 2، دریچه اطمینان با فشار تنظیم شده در 110% فشار طراحی، قفل های خودکار برای تأیید بسته بودن درب (بدون فشار با درب باز)، آشکارسازهای نشت CO2 با آستانه هشدار 1% حجمی و تهویه اضطراری به یک مکان امن در فضای باز دارند. سیستم همچنین باید شامل یک حلقه بازیابی/بازیافت CO2 برای به حداقل رساندن انتشار گازهای گلخانه ای باشد که معمولاً به بازیابی 95%+ CO2 دست می یابد.برچسب ها: