-
شیشه ای که به مخازن فولادی تبدیل شده است (896)
-
مخازن فولاد ضد زنگ (434)
-
مخازن اپوکسی با اتصال فیوژن (660)
-
مخازن فولادی گالوانیزه (321)
-
سقف های گنبد آلومینیومی (1346)
-
مخازن آب فاضلاب (280)
-
مخازن فولادی جوشیده (457)
-
مخازن تحت فشار (534)
-
هاضم بی هوازی (217)
-
مخازن آب صنعتی (424)
-
مخازن فولادی شیشه ای (180)
-
مخازن فولادی (389)
-
مخزن ذخیره لجن (115)
-
مخزن ذخیره بیوگاز (173)
-
مخازن مخزن لیچات (133)
-
مخازن آب کشاورزی (179)
-
مخزن آب آتش (166)
-
مخازن غلات (146)
-
پروژه های بیوگاز (424)
-
پروژه های تصفیه فاضلاب (1882)
-
سقف دو لایه ای (223)
|
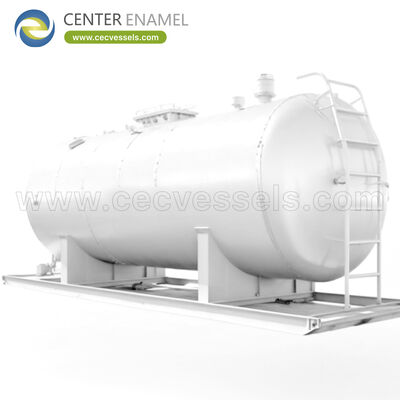
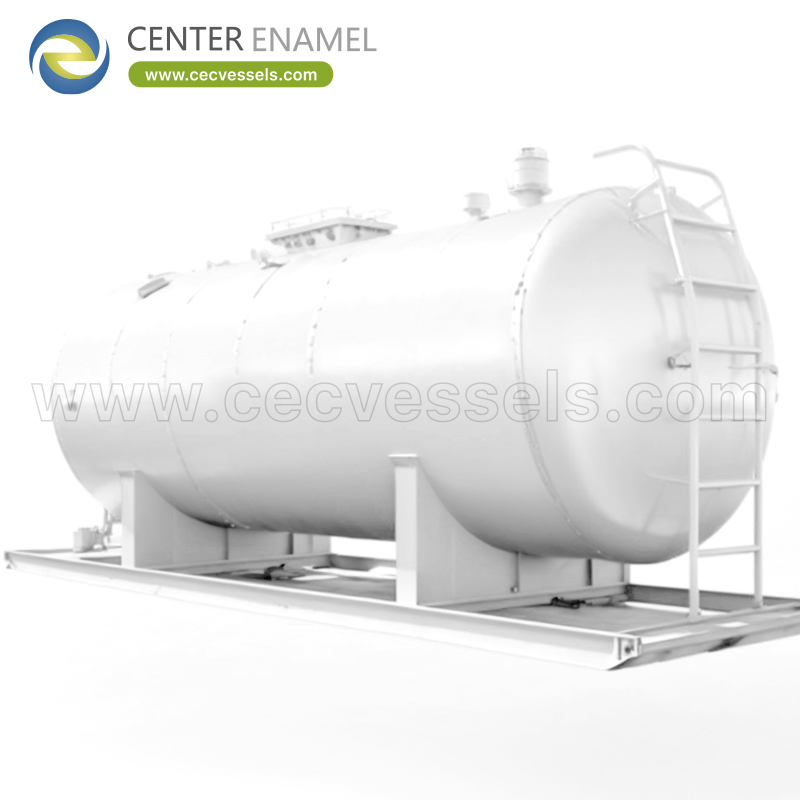
مراحل ساخت یک مخزن تحت فشار چگونه توضیح داده شده است
| محل منبع: | چین |
| نام تجاری: | Center Enamel |
| گواهی: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| مقدار حداقل تعداد سفارش: | 1 مجموعه |
| قیمت: | 2000 |
| زمان تحویل: | 2 ماه |
| شرایط پرداخت: | L/C، T/T |
| قابلیت ارائه: | 200 مجموعه در روز |
|
جزئیات اطلاعات |
|||
توضیحات محصول
ظرف تحت فشار چگونه ساخته می شود مراحل ساخت توضیح داده شده است
یک ظرف تحت فشار با تبدیل ورق گواهی شده و سرهای شکل داده شده به یک مرز فشار مطابق با کد ساخته می شوداز طریق یک توالی کنترل شده: برش، شکل دهی، جوشکاری، بازرسی، عملیات حرارتی، آزمایش و مستندسازی.
این راهنما این مسیر را مرحله به مرحله دنبال می کند و نشان می دهد که کیفیت در کجا ساخته می شود - زیرا سابقه بازرسی در پایان تنها به اندازه عملیاتی که آن را تولید کرده است خوب است.
دریافت مواد و قابلیت ردیابی
ساخت با ورق، سرها، فورجینگ ها و نازل هایی آغاز می شود که دارای گواهینامه آسیاب هستند. کارگاه درجه و ابعاد را تأیید می کند و شناسه ای را اختصاص می دهد تا هر قطعه از ظرف تکمیل شده تا گواهینامه آن قابل ردیابی باشد.
قابلیت ردیابی اساس همه چیزهای بعدی است. اگر مواد قابل ردیابی نباشند، محاسبه ضخامت را نمی توان نشان داد که با فولاد واقعی مورد استفاده مطابقت دارد.
برش، علامت گذاری و شکل دهی
ورق به ابعاد توسعه یافته برای هر دوره پوسته بریده می شود، لبه ها برای جوشکاری آماده می شوند و دوره ها برای قطر مورد نیاز نورد می شوند. سرها با پرس کردن یا چرخاندن به هندسه مشخص شده شکل می گیرند.
جهت نورد، افست درز و تلرانس شکل دهی مهم هستند، زیرا بر نحوه رفتار قطعه تحت فشار و میزان تناسب آن در مونتاژ تأثیر می گذارند.
تناسب و جوشکاری
دوره های پوسته و سرها روی جیگ ها یا غلتک ها با شکاف ها و تراز کنترل شده با هم قرار می گیرند، سپس درزهای طولی و محیطی جوش داده می شوند. اجزای داخلی، نازل ها و پشتیبان ها طبق رویه های واجد شرایط متصل می شوند.
جوشکاری توسط جوشکاران واجد شرایط با استفاده از رویه های واجد شرایط انجام می شود، با پارامترهای کنترل شده و ثبت شده. درز طولی معمولاً بیشترین بار را تحمل می کند و نزدیکترین بازرسی را دریافت می کند.
عملیات حرارتی در صورت لزوم
برخی مواد و ضخامت ها نیاز به عملیات حرارتی پس از جوشکاری برای کاهش تنش پسماند و بازیابی استحکام دارند. این الزام از کد، ماده و سرویس ناشی می شود، نه از ترجیح کارگاه.
چرخه عملیات حرارتی با نمودار ثبت می شود و باید با دمای مشخص شده و زمان نگهداری مطابقت داشته باشد. نادیده گرفتن یا ثبت نادرست آن می تواند خواص مکانیکی را که طراحی فرض کرده است باطل کند.
بازرسی غیر مخرب
جوش ها با روش های مورد نیاز کد و سطح بازرسی مشخص شده - رادیوگرافی، اولتراسونیک، ذرات مغناطیسی یا تست نفوذ رنگ - بازرسی می شوند و هر درز به گزارش خود در نقشه جوش پیوند داده می شود.
سطح بازرسی انتخاب شده در طراحی بر راندمان اتصال مورد استفاده در محاسبه ضخامت تأثیر می گذارد، بنابراین بازرسی هم یک مرحله کیفی و هم یک ورودی طراحی است.
آزمایش فشار
ظرف تکمیل شده تحت فشار آزمایش می شود، معمولاً هیدروستاتیک، تا فشار آزمایش مورد نیاز کد. این آزمایش نشتی و یکپارچگی کل مرز فشار را در یک عملیات کنترل شده نشان می دهد.
آزمایش پنوماتیک در مواردی که آب قابل قبول نیست استفاده می شود، با کنترل های ایمنی سختگیرانه تر زیرا گاز فشرده انرژی بسیار بیشتری را ذخیره می کند. روش و نتیجه انتخاب شده در کتاب داده ثبت می شود.
پلاک نام، علامت گذاری و سوابق نهایی
پس از آزمایش موفقیت آمیز و هرگونه بازرسی مجاز مورد نیاز، پلاک نام با شرایط طراحی، سال، شناسه سازنده و علامت گذاری مانند مهر U یا علامت CE در صورت لزوم اعمال می شود.
گزارش داده، محاسبات، گواهینامه ها، سوابق جوش و NDT، نمودارهای عملیات حرارتی و نتایج آزمایش را در یک فایل جمع آوری می کند. آن فایل، نه فقط پلاک نام، اثبات انطباق است.
کیفیت در کجا واقعاً کنترل می شود
بازرسی نهایی نمی تواند جایگزین شکل دهی ضعیف یا جوشکاری کنترل نشده شود. نقاط توقف - تناسب، قبل از جوش، پس از جوش، قبل از آزمایش - اجازه می دهد مشکلات در زمانی که هنوز ارزان هستند شناسایی شوند.
خریدار می تواند با پرسیدن اینکه چگونه این مراحل کنترل و ثبت می شوند، یک کارگاه را ارزیابی کند. سوابق سازگار در تعدادی از ظروف نشانه بهتری نسبت به یک گواهینامه چشمگیر واحد هستند.
مرحله ساخت و سابقه آن
مرحله |
فعالیت کلیدی |
سابقه تولید شده |
دریافت مواد |
بررسی درجه و هویت |
گواهینامه آسیاب / قابلیت ردیابی |
شکل دهی |
نورد پوسته، شکل دهی سرها |
بررسی ابعاد |
جوشکاری |
درزها و اتصالات واجد شرایط |
WPS/PQR، لیست جوشکار، نقشه جوش |
عملیات حرارتی |
کاهش تنش در صورت لزوم |
نمودار زمان-دما |
بازرسی |
RT / UT / MT / PT |
گزارش های NDT |
آزمایش فشار |
هیدرو یا پنوماتیک |
سابقه آزمایش |
ترخیص |
علامت گذاری و امضا |
گزارش داده / پلاک نام |
نقاط بررسی خریدار در ساخت
نقطه بررسی |
چرا اهمیت دارد |
گواهینامه های مواد |
درجه مورد استفاده را تأیید می کند |
نقشه جوش |
درزها را به بازرسی پیوند می دهد |
WPS / PQR |
فرآیند اتصال واجد شرایط |
نمودار HT |
عملیات حرارتی را تأیید می کند |
گزارش NDT |
یکپارچگی جوش را تأیید می کند |
سابقه آزمایش |
یکپارچگی فشار را اثبات می کند |
امضای مجاز |
مسیر کد را می بندد |
نتیجه گیری
یک ظرف تحت فشار از طریق یک زنجیره کنترل شده از مواد گواهی شده تا قطعات شکل داده شده و جوش داده شده، بازرسی، عملیات حرارتی، آزمایش فشار و مستندات نهایی ساخته می شود.
کیفیت در هر مرحله ساخته می شود و با سوابق پیوند داده شده اثبات می شود؛ هنگام ارزیابی تامین کننده، به نحوه کنترل و مستندسازی آن مراحل نگاه کنید نه به یک گواهینامه واحد.
درباره Center Enamel
Center Enamel تولید کننده ظروف تحت فشار و تجهیزات فرآیندی مستقر در چین است که ظروف تحت فشار فولاد ضد زنگ و فولاد کربنی، جداکننده ها، راکتورها، مبدل های حرارتی و مخازن ذخیره سازی برای کاربردهای شیمیایی، نفت و گاز، نیرو، غذا، دارویی و تصفیه آب تولید می کند.
این شرکت تحت ASME VIII Div.1، GB/T 150 و ISO 9001 کار می کند و می تواند علامت گذاری CE/PED را برای بازار اتحادیه اروپا با قابلیت ردیابی مواد، رویه های جوشکاری مستند، NDT و آزمایش هیدروستاتیک در کتاب داده تحویل شده ارائه دهد.
- گواهینامه ها: ASME، ISO 9001، CE/PED، NSF/ANSI 61، WRAS، ISO 28765، LFGB، BSCI، ISO 45001.
- استانداردها: ASME VIII Div.1، GB/T 150، EN 13445 در صورت لزوم توسط بازار مقصد.
- شرایط تجاری: حداقل مقدار سفارش 1 واحد، زمان تحویل معمول حدود 2 ماه، L/C یا T/T.
سوالات متداول (FAQ)
ظرف تحت فشار چگونه ساخته می شود؟
از ورق قابل ردیابی و سرهای شکل داده شده از طریق جوشکاری، بازرسی، عملیات حرارتی، آزمایش فشار و مستندات.
اولین مرحله ساخت چیست؟
دریافت و تأیید مواد با گواهینامه های آسیاب و اختصاص قابلیت ردیابی.
چرا قابلیت ردیابی مواد مهم است؟
این فولاد موجود در ظرف را به درجه مورد استفاده در محاسبه طراحی پیوند می دهد.
سرها چگونه ساخته می شوند؟
با پرس کردن یا چرخاندن ورق به هندسه و ضخامت سر مشخص شده.
WPS / PQR چیست؟
مشخصات رویه جوشکاری و سابقه صلاحیت آن، که یک فرآیند اتصال قابل قبول را نشان می دهد.
کدام جوش حیاتی ترین است؟
معمولاً درز طولی، زیرا بیشترین تنش فشار را تحمل می کند.
چه زمانی عملیات حرارتی لازم است؟
زمانی که توسط کد، ماده و ضخامت برای کاهش تنش یا استحکام مورد نیاز باشد.
از چه روش های NDT استفاده می شود؟
رادیوگرافی، اولتراسونیک، ذرات مغناطیسی و تست نفوذ رنگ همانطور که مشخص شده است.
نقشه جوش چیست؟
نقشه ای که درزها را شماره گذاری می کند و هر کدام را به رویه و بازرسی پیوند می دهد.
ظرف چگونه آزمایش می شود؟
در بیشتر موارد هیدروستاتیک، یا پنوماتیک با کنترل های سختگیرانه تر در مواردی که آب قابل قبول نیست.
نقطه توقف چیست؟
مرحله ای که قبل از ادامه ساخت باید بازرسی و پذیرفته شود.
چه چیزی روی پلاک نام قرار می گیرد؟
شرایط طراحی، سال، شناسه سازنده و علامت گذاری قابل اجرا.
گزارش داده چیست؟
فایلی که محاسبات، گواهینامه ها، بازرسی، آزمایش ها و امضا را جمع آوری می کند.
آیا بازرسی نهایی می تواند ساخت ضعیف را اصلاح کند؟
خیر. بازرسی عیوب را پیدا می کند، اما کیفیت در طول شکل دهی و جوشکاری ساخته می شود.
زمان تحویل یک ظرف چقدر است؟
حدود دو ماه از یک تولید کننده چینی، بسته به کد، اندازه و دامنه بازرسی.
CTA پیشنهادی: درخواست پیشنهاد فنی با داده های وظیفه، فشار، دما و سیال خود، یا در مورد کد و مبنای هزینه بحث کنید با یک مهندس Center Enamel.