-
شیشه ای که به مخازن فولادی تبدیل شده است (762)
-
مخازن فولاد ضد زنگ (434)
-
مخازن اپوکسی با اتصال فیوژن (592)
-
مخازن فولادی گالوانیزه (321)
-
سقف های گنبد آلومینیومی (1336)
-
مخازن آب فاضلاب (237)
-
مخازن فولادی جوشیده (457)
-
مخازن تحت فشار (295)
-
هاضم بی هوازی (202)
-
مخازن آب صنعتی (349)
-
مخازن فولادی شیشه ای (180)
-
مخازن فولادی (389)
-
مخزن ذخیره لجن (115)
-
مخزن ذخیره بیوگاز (173)
-
مخازن مخزن لیچات (133)
-
مخازن آب کشاورزی (179)
-
مخزن آب آتش (166)
-
مخازن غلات (146)
-
پروژه های بیوگاز (424)
-
پروژه های تصفیه فاضلاب (1450)
-
سقف دو لایه ای (223)

|
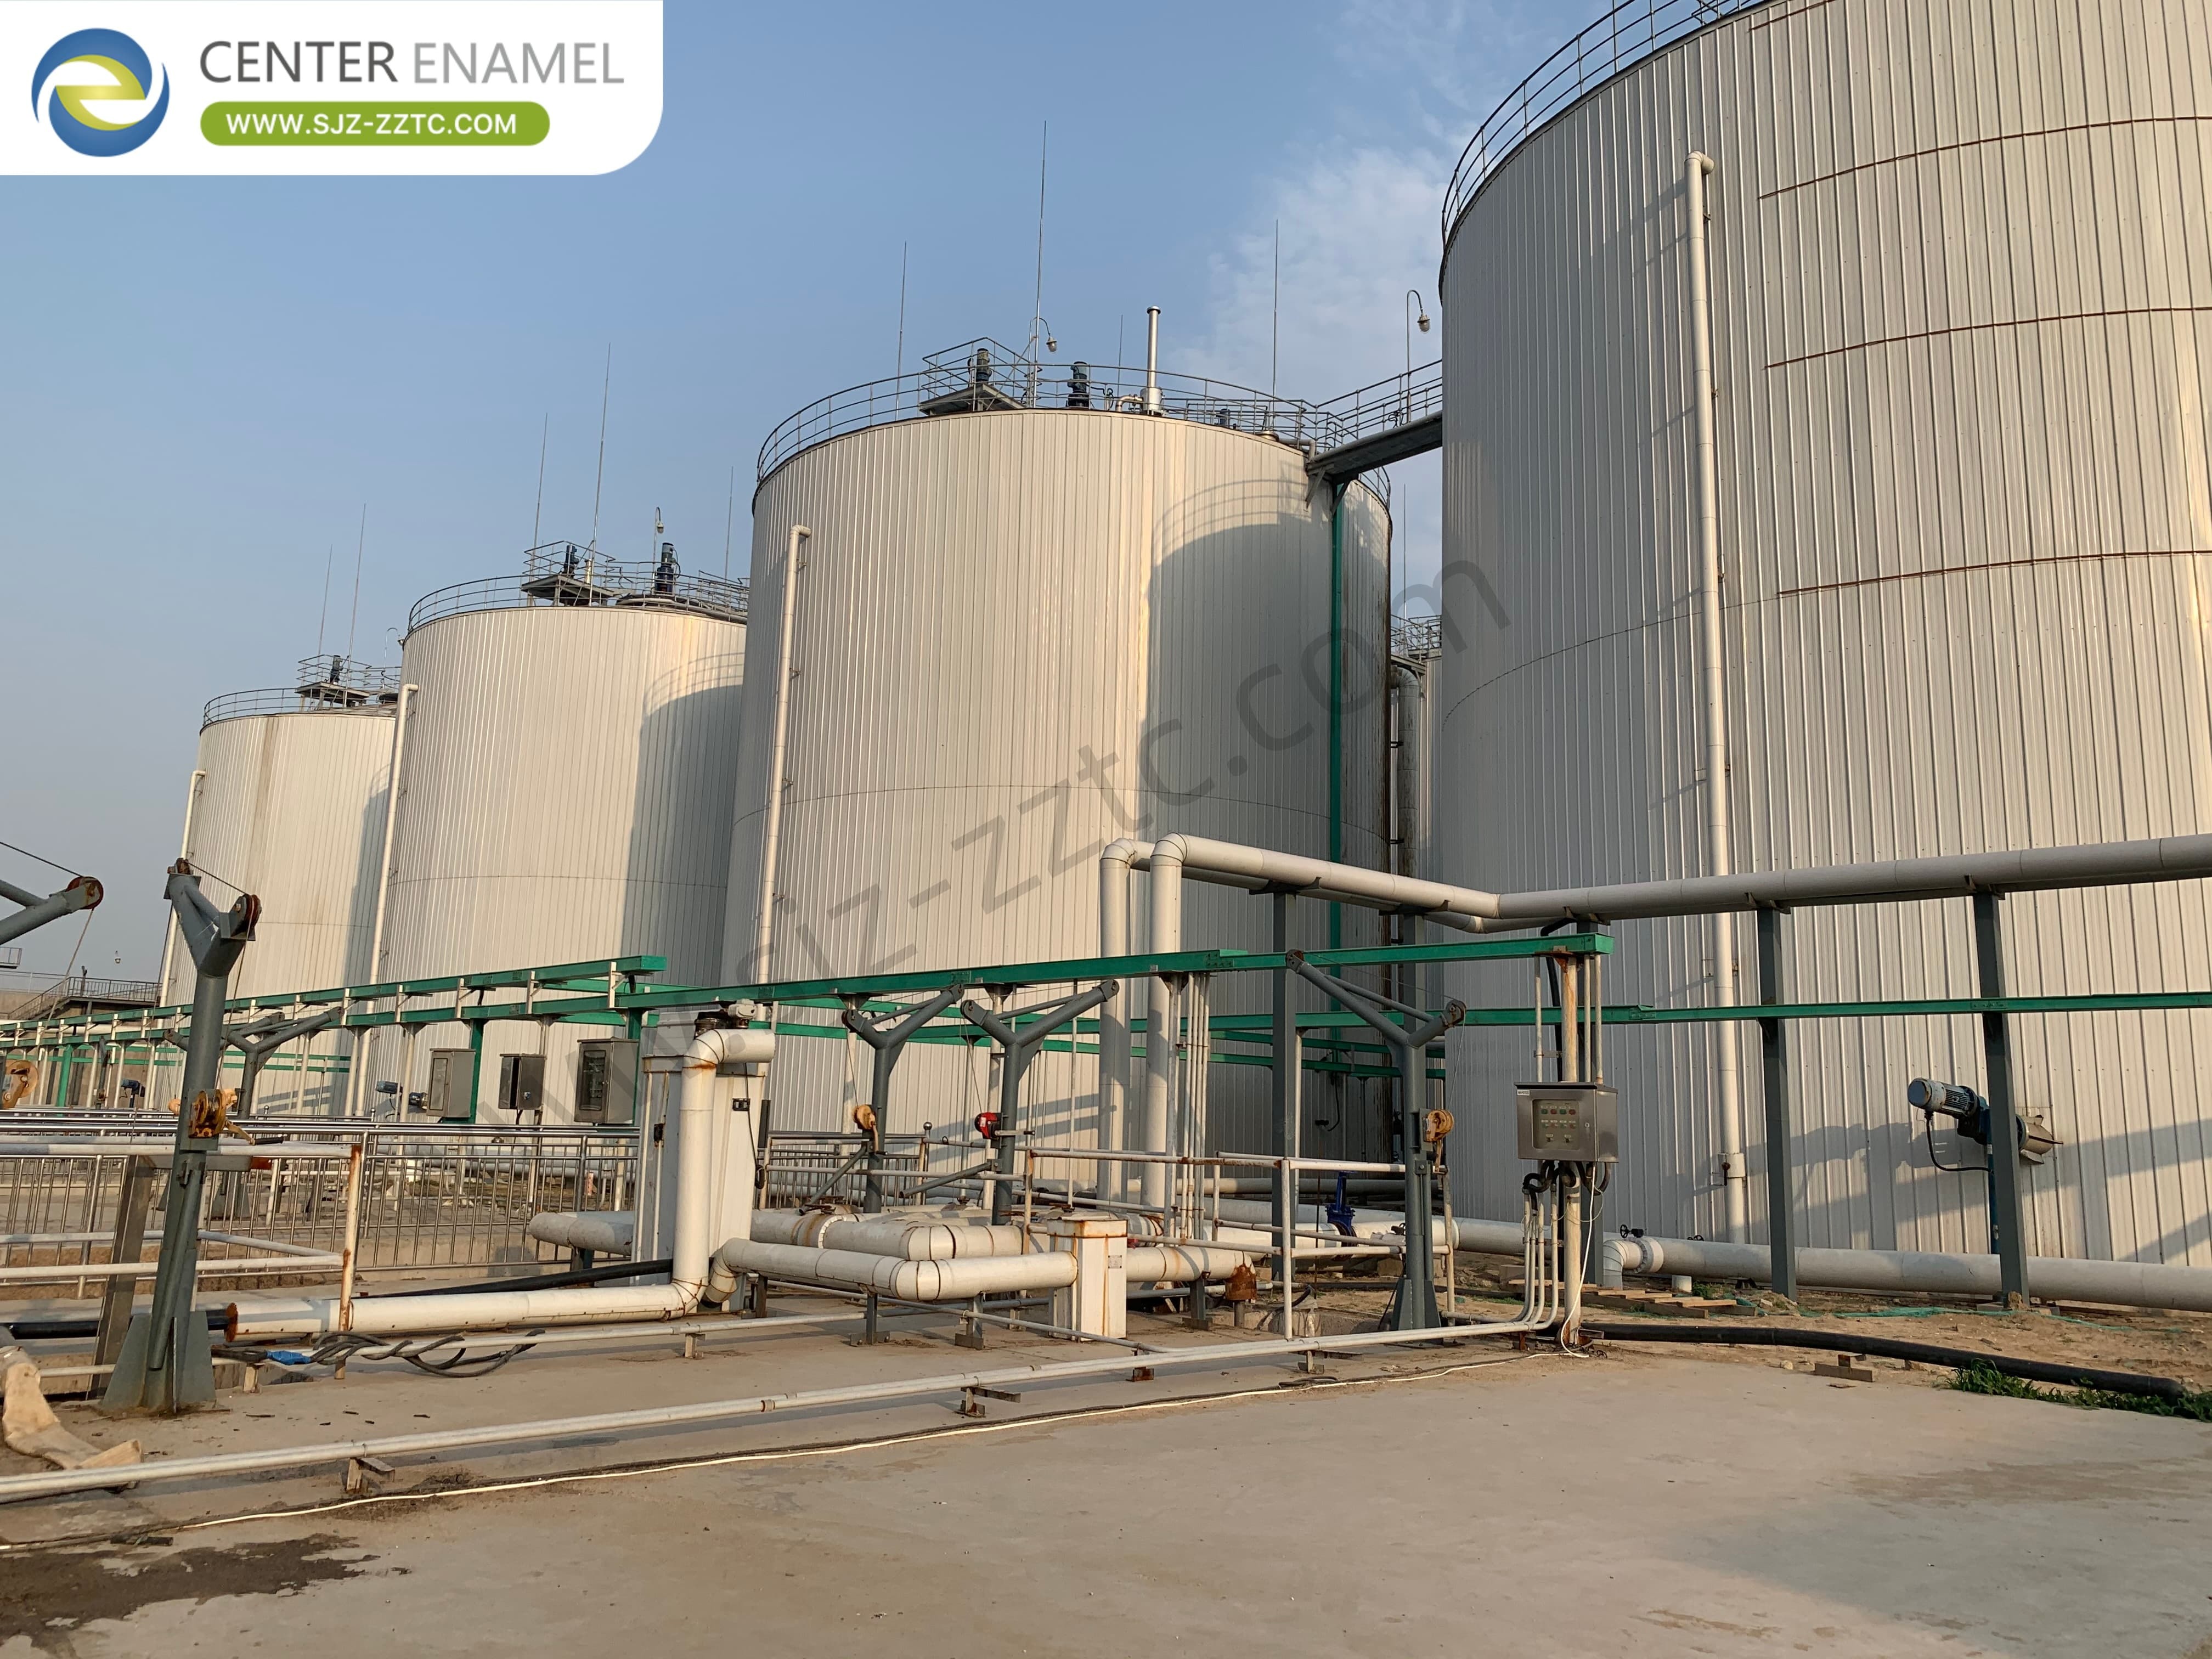
ارائه دهنده راه حل بیوگاز و فرآیند USR برای درمان POME در هندوراس
| محل منبع: | چین |
| نام تجاری: | CEC TANKS |
| گواهی: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| شماره مدل: | دبلیو |
| مقدار حداقل تعداد سفارش: | 1 مجموعه |
| قیمت: | $5000~$20000 one set |
| جزئیات بسته بندی: | پلی فوم PE بین هر دو صفحه فولادی. پالت چوبی و چوبی |
| زمان تحویل: | 10-30 روز پس از دریافت سپرده |
| شرایط پرداخت: | L/C، T/T |
| قابلیت ارائه: | 60 ست در ماه |
|
جزئیات اطلاعات |
|||
| محل منبع | چین | نام تجاری | CEC TANKS |
|---|---|---|---|
| گواهی | ISO 9001:2008, AWWA D103 , OSHA , BSCI | شماره مدل | دبلیو |
| رنگ بدنه تانک: | سبز تیره / قابل تنظیم است | یکپارچگی خوردگی: | عالی |
| ضخامت صفحات فولادی: | 3 تا 12 میلی متر، به ساختار مخزن بستگی دارد | مقاومت شیمیایی: | عالی |
| اندازه پنل: | 2.4M * 1.2M | آسان برای تمیز کردن: | صاف، براق، بی اثر، ضد چسبندگی |
| برجسته کردن: | ارائه دهنده راه حل بیوگاز برای POME,تصفیه فاضلاب فرآیند USR,گاز زیستی تصفیه شده توسط POME هندوراس |
||
توضیحات محصول
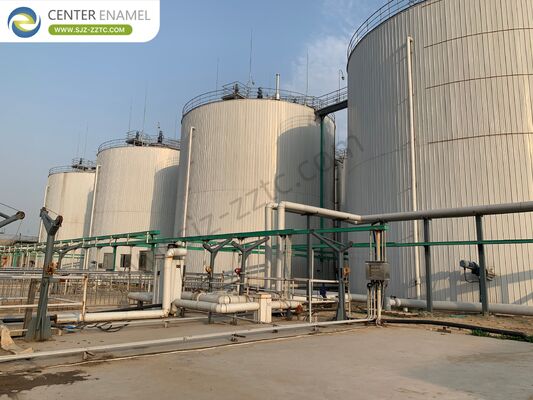
هندوراس صنعت رو به رشدی از روغن نخل را در امتداد سواحل شمالی کارائیب خود توسعه داده است و کارخانههای آن در دره سولا و مناطق آتلانتیدا متمرکز شدهاند. با گسترش تولید، تصفیه مؤثر POME برای حفاظت از اکوسیستمهای ساحلی و منابع آب ضروری میشود. این مقاله بررسی میکند که چگونه یک ارائهدهنده حرفهای راه حل بیوگاز مانند Center Enamel، تصفیه جامع POME را با استفاده از فرآیند راکتور جامد بالارونده (USR) همراه با مخازن شیشهای ذوب شده با فولاد (GFS) ارائه میدهد و به کارخانههای هندوراس امکان میدهد فاضلاب آلی با غلظت بالا را به بیوگاز تجدیدپذیر تبدیل کنند و در عین حال انطباق زیستمحیطی را نیز رعایت کنند.
صنعت روغن نخل هندوراس در طول استخراج روغن نخل خام از خوشههای میوه تازه (FFBs) مقدار قابل توجهی POME تولید میکند. سه مرحله اصلی تولید بخش عمدهای از این فاضلاب را تولید میکنند: شستشوی خوشههای میوه تازه، شفافسازی روغن نخل خام استخراج شده شامل ایستگاه پرس، مراحل جداسازی و شفافسازی، و پرس خوشههای میوه خالی (EFB). پردازش هر تن FFB منجر به تخلیه 0.7 تا 1 متر مکعب POME توسط کارخانه میشود. POME تازه در دماهای 60 تا 80 درجه سانتیگراد داغ، با pH 3.3 تا 4.6 اسیدی است و مایعی غلیظ و قهوهای رنگ با جامدات بالا، روغن و چربی، COD و تقاضای اکسیژن بیولوژیکی (BOD) است. از آنجایی که POME حاوی مقدار قابل توجهی نیتروژن، فسفات، پتاسیم، منیزیم و کلسیم است، میتواند کود خوبی برای مزارع روغن نخل باشد، اما اپراتورهای کارخانه باید قبل از استفاده از آن در زمینهای کشاورزی، POME را پیشتصفیه کنند.
تصفیه مؤثر POME در هندوراس از یک فرآیند سیستماتیک پیروی میکند که برای حفاظت از منابع آب و در عین حال بازیابی انرژی تجدیدپذیر طراحی شده است. تصفیه با یک صفحه غربال مکانیکی آغاز میشود که جامدات معلق بزرگ و اشیاء شناور را از فاضلاب حذف میکند و به طور مؤثر از مسدود شدن و آسیب دیدن تجهیزات بعدی جلوگیری میکند. یک جداکننده روغن با جریان افقی به طور خاص برای حذف چربی و روغن از فاضلاب استفاده میشود، که از طراحی جریان افقی استفاده میکند و با تعیین زمان ماند معقول، بار واحدهای تصفیه بعدی را به طور مؤثر کاهش میدهد. یک مخزن تنظیم کننده نوسانات جریان، تغییرات دما و سطوح pH را متعادل میکند و شرایط ثابتی را برای هضم بیهوازی ایجاد میکند. سپس فاضلاب شرطی شده وارد راکتور USR میشود، جایی که میکروارگانیسمها مواد آلی را در محیط بدون اکسیژن تجزیه میکنند و بیوگاز غنی از متان تولید میکنند. پس از هضم، پساب تصفیه شده برای استفاده ایمن به عنوان کود در زمینهای کشاورزی، تثبیت بیشتری را طی میکند.
فرآیند راکتور جامد بالارونده (USR) یک فناوری پیشرفته هضم بیهوازی است که به طور خاص برای تصفیه فاضلاب آلی با محتوای جامد (TS: 3%~6%) مهندسی شده است و آن را برای POME خام ایدهآل میسازد. حجم USR بر اساس بار حجمی تعیین میشود که باید بر اساس نوع محیط، دما و راندمان حذف تعیین شود. در هضم دمای متوسط، بار حجمی POME باید 3 تا 5 کیلوگرم COD/(m³·d) باشد. بدنه راکتور USR باید عمودی و استوانهای باشد و دارای سقفهای هوابند باشد. در داخل راکتور، فاضلاب از طریق یک سیستم توزیع آب توزیع میشود و از طریق یک بستر جامد که در آن میکروارگانیسمهای بیهوازی مواد آلی را هضم میکنند، به سمت بالا جریان مییابد. پساب تصفیه شده از طریق یک خروجی خارج میشود، در حالی که لجن اضافی از سیستم تخلیه لجن بستر جامد تخلیه میشود. یک مخزن گاز، بیوگاز تولید شده در طول هضم را جمعآوری میکند. فرآیند USR نرخ حذف COD بالایی را با تولید پایدار بیوگاز حتی با شرایط تغذیه متغیر به دست میآورد.
مخازن شیشهای ذوب شده با فولاد (GFS) اساس زیرساخت مدرن تصفیه POME در هندوراس را تشکیل میدهند. پس از پخت در دمای بالای 820 تا 930 درجه سانتیگراد، شیشه مذاب با سطح صفحه فولادی واکنش داده و یک پیوند بیاثر و معدنی تشکیل میدهد که استحکام و انعطافپذیری فولاد و مقاومت عالی در برابر خوردگی شیشه را ترکیب میکند. این ساختار پوشش دوگانه (2C2F) هر دو وجه داخلی و خارجی را با پوشش پایه و پوشش سطحی اعمال شده در هر طرف محافظت میکند. مخازن GFS به طور گسترده در انرژی زیستی، ذخیره آب آشامیدنی، فاضلاب شهری، شیرابه محل دفن زباله، تصفیه فاضلاب صنعتی و سایر کاربردها استفاده میشوند. فناوری شیشهای ذوب شده با فولاد، فناوری پوشش ممتاز در بازار مخازن ذخیرهسازی است و مخازن GFS دارای گواهینامههای WRAS، FDA، ISO، NSF و EN ISO 28765 هستند. مونتاژ مدولار و پیچ و مهرهای آنها امکان نصب سریع در محل را بدون جوشکاری فراهم میکند و عمر مفید آنها بیش از 30 سال است.
کارخانههای روغن نخل هندوراس از راه حلهای متنوع ذخیرهسازی و پوشش متناسب با نیازهای تصفیه خاص بهرهمند میشوند. Center Enamel مخازن GFS را ارائه میدهد که مقاومت خوردگی برتر را برای محیطهای تهاجمی فراهم میکند. مخازن فولادی گالوانیزه از طریق فرآیند گالوانیزاسیون، محافظت سخت و مقاوم در برابر سایش را ارائه میدهند. مخازن اپوکسی پیوند شده با فیوژن (FBE)، که با AkzoNobel توسعه یافتهاند، فناوری پوشش نوآورانه را ارائه میدهند. مخازن فولاد ضد زنگ با کیفیت بالا AISI 304/316 نیازهای سختگیرانه را برای کاربردهای چالش برانگیز برآورده میکنند. گزینههای پوشش شامل سقفهای گنبدی ژئودزیک آلومینیومی برای مقاومت در برابر خوردگی و قابلیتهای دهانه وسیع؛ سقفهای شیشهای ذوب شده با فولاد برای سازههای هوابند تحت فشار مناسب برای کنترل بو؛ سقفهای غشایی تک و دوگانه بهینه شده برای هضم بیهوازی و جمعآوری بیوگاز؛ سقفهای عرشه ناودانی فولاد آلومینیومی برای ذخیره سازی اقتصادی آب؛ سقفهای فولاد ضد زنگ برای عملکرد برتر ضد خوردگی؛ و سقفهای FRP برای کاربردهای غیر هوابند. هر جزء تجهیزات به یک سیستم تصفیه کامل و کارآمد کمک میکند که بازیابی انرژی را از POME به حداکثر میرساند.
تصفیه جامع POME نیازمند تجهیزات پشتیبان یکپارچه برای عملکرد قابل اعتماد است. مخازن گاز، ذخیرهسازی ایمن و قابل اعتماد بیوگاز را فراهم میکنند. سیستمهای لاگون/غشای سیاه، ذخیرهسازی اقتصادی با ظرفیت بالا برای پساب تصفیه شده را ارائه میدهند. دیگهای آب گرم دمای بهینه هضم را حفظ میکنند. سیستمهای مشعل اضطراری، مدیریت ایمن فشار بیوگاز را تضمین میکنند. پمپهای بالابر به طور خاص برای مدیریت فاضلاب با جامدات بالا طراحی شدهاند. مخازن آبگیری و گوگردزدایی، بیوگاز را با حذف رطوبت و سولفید هیدروژن خورنده تصفیه میکنند. دستگاههای آبگیری لجن پیچی، جداسازی کارآمد جامد-مایع را فراهم میکنند و حجم لجن و هزینههای دفع را به حداقل میرسانند. هر جزء تجهیزات به یک سیستم تصفیه کامل و کارآمد کمک میکند که بازیابی انرژی را از POME به حداکثر میرساند.
Center Enamel به عنوان یک ارائهدهنده حرفهای راه حل بیوگاز، راه حلهای جامع تصفیه POME را به کارخانههای روغن نخل هندوراس ارائه میدهد. این شرکت خدمات کامل مهندسی، تدارکات و ساخت را ارائه میدهد و پروژهها را از مفهوم تا راهاندازی مدیریت میکند. با گواهینامههایی از جمله CE/EN1090، ISO 9001، NSF61، WRAS و EN28765، تضمین کیفیت در طول اجرای پروژه حفظ میشود. استانداردهای طراحی شامل الزامات AWWA D103، OSHA، EN28765 و EuroCode است. رویکرد جامع Center Enamel شامل موارد زیر است:
- طراحی سیستم سفارشی بر اساس ویژگیهای خاص فاضلاب سایت و اهداف تصفیه
- مهندسی حرفهای برای راکتورهای USR، مخازن اسیدیسازی و سیستمهای کمکی
- مخازن GFS با کیفیت بالا با مقاومت در برابر خوردگی و عمر مفید بیش از 30 سال
- سیستمهای کامل جمعآوری، تصفیه و استفاده از بیوگاز
- نظارت بر نصب در محل با رعایت ایمنی ISO و OSHA
- راهاندازی بیولوژیکی، آزمایش عملکرد و آموزش اپراتور
- هماهنگی بینقص با پیمانکاران محلی و تامینکنندگان بینالمللی
تصفیه POME در هندوراس از دفع ساده به فرآیندی پیچیده برای تولید انرژی تجدیدپذیر تکامل یافته است. مخازن GFS محفظه محکمی را برای فرآیند USR فراهم میکنند، با مقاومت در برابر خوردگی و ساختار مدولار که امکان نصب سریع را فراهم میکند. فرآیند USR راندمان حذف بالایی را در حالی که آلایندههای آلی را به بیوگاز ارزشمند تبدیل میکند، به دست میآورد. Center Enamel به عنوان یک ارائهدهنده حرفهای راه حل بیوگاز، راه حلهای کامل یک مرحلهای را برای کارخانههای روغن نخل هندوراس ارائه میدهد و انطباق زیستمحیطی و بازیابی انرژی پایدار را تضمین میکند.